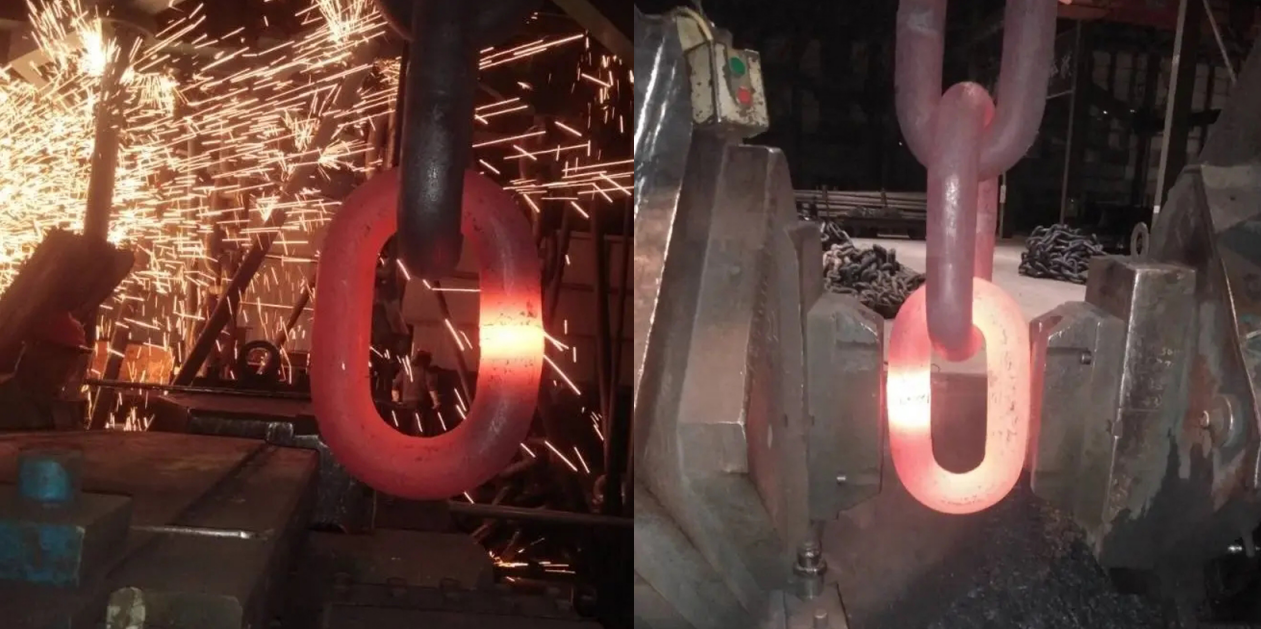
Introduksjon til produksjonsprosessen for marine ankerkjeder - Del 2
IV. Varmebehandlingsprosess
1. Herding og temperering
- Ankerkjeder må gjennomgå 900 ℃ bråkjøling og 600 ℃ herding for å forbedre styrke og seighet.
- Forskning tyder på at slitestyrken er best når den bråkjøles ved 860 ℃, mens økning av tempereringstemperaturen vil redusere innholdet av nållignende α-ferrittfase og endre sementitten fra arklignende til granulær.
2. Optimalisering av varmebehandlingsparametere
- Holdetiden under temperering har en betydelig innvirkning på ytelsen. Det har en merkbar effekt når holdetiden er mindre enn 30 minutter, men effekten blir mindre når den overstiger 30 minutter.
- Varmebehandlingsutstyret må oppfylle krav som god varmekonserveringsytelse, god jevnhet i ovnstemperaturen og tilveiebringelse av et flerpunkts temperaturmålesystem.
V. Kvalitetsinspeksjon og verifikasjon
1. Strekktest
- Den komplette ankerkjettingseksjonen (referert til som "skudd") er omtrent 27 meter lang og gjennomgår en strekktest som krever å tåle titusenvis av tonn med kraft.
– En automatisk strekkmaskin strekker alle leddene for å verifisere om styrken holder standardene. Ethvert brudd på et hvilket som helst stadium vil føre til at hele ankerkjettingen svikter.
2. Ikke-destruktiv testing
- Magnetisk partikkeltesting og røntgenfeildeteksjon brukes til å oppdage mikrosprekker som er usynlige for det blotte øye.
- Ultralydtesting undersøker interne defekter for å sikre integriteten til ankerkjedestrukturen.
3. Andre tester
- Test av korrosjonsbestandighet: Plasser ankerkjettingen i sjøvann i 7 dager og observer graden av overflaterust.
- Karbonpulvertest: Oppdag små sprekker som ikke er synlige for det blotte øye.