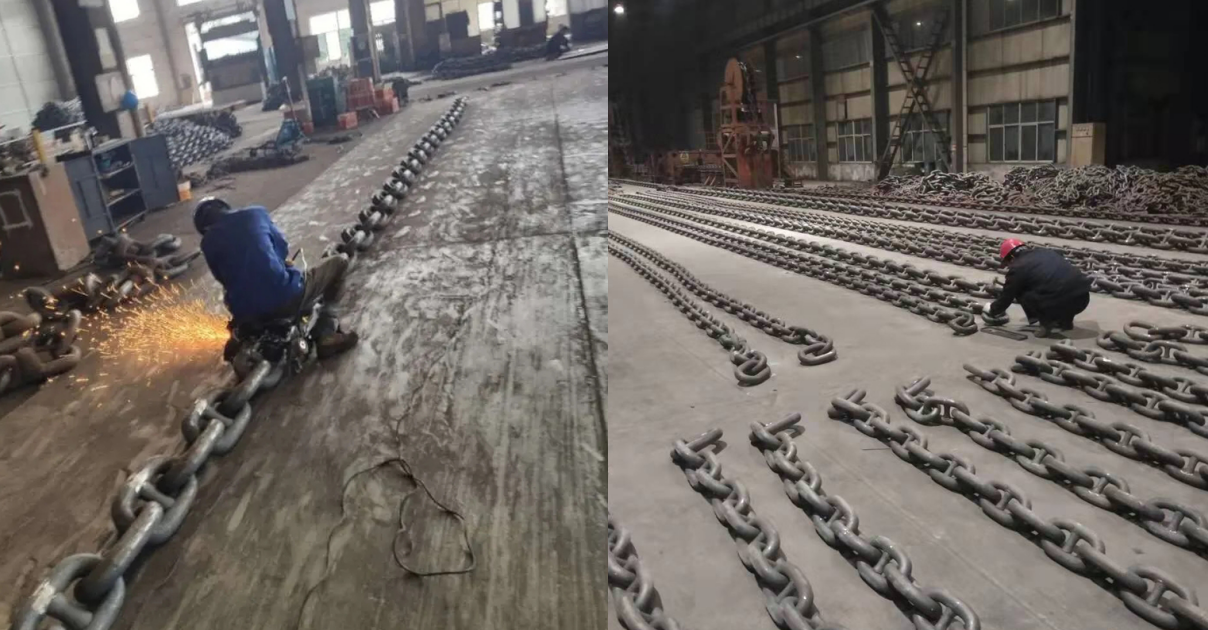
Introduksjon til produksjonsprosessen for marine ankerkjeder - Del 1
Produksjonen av skipsankre i karbonstål er en høyt spesialisert prosess som involverer flere nøyaktig kontrollerte produksjonstrinn. Fra valg av råvarer til sluttproduktet gjennomgår det kritiske trinn som skjæring, oppvarming, smiing, sveising, varmebehandling, kvalitetskontroll og anti-korrosjonsbehandling. Hvert trinn må strengt overholde internasjonale standarder for å sikre styrken, seigheten og korrosjonsbestandigheten til ankerkjeden.
I. Råvareforberedelse og skjæring
1. Stålvalg
- Støpestål er valgt som hovedmateriale på grunn av sin utmerkede styrke og korrosjonsbestandighet, som kan møte brukskravene til skip i tøffe marine miljøer.
– De vanlige stålspesifikasjonene er 6 meter lange og 120 millimeter i diameter stålstenger, og disse stålstengene kommer til fabrikken i form av blokker på flere titalls meter.
2. Nøyaktig kutting
- Bruk en brokran til å flytte store stålstenger. Gjennom en automatisk sag, kutt stålstengene i seksjoner med ønsket lengde, hver seksjon veier over 100 kilo.
- Kutteprosessen må sikre nøyaktighet for å gi råmaterialer med passende spesifikasjoner for den påfølgende smiingsprosessen.
II. Smiing og formingsprosesser
1. Varmebehandling
- De kuttede stålseksjonene sendes inn i induksjonsovnen og varmes opp til over 1500 ℃. Scenen inne i ovnen ligner "en rasende solnedgang", med stålet som gløder i en brennende oransje farge.
- Oppvarmingstemperaturen må kontrolleres nøyaktig, vanligvis innenfor området 530-600 ℃, for å gjøre stålet mykt nok til å forme.
2. Smiingsprosess
– Den oppvarmede stålblokken trekkes ut ved hjelp av mekanisk inventar og plasseres i en hydraulisk presse som bruker tusenvis av tonn kraft for smiing.
– Stålet bøyes til den opprinnelige formen til et stort kjettingledd, og denne prosessen krever ekstremt presis måling og erfarne operatører.
- Tverrstangfabrikasjon: Det mindre runde stålet presses gjennom et smiutstyr til en "liten midje"-form, og fungerer som støttestrukturen i midten av ankerkjettingen.
III. Sveising og montering
1. Kjedeleddsveising
- De bøyde kjede-link-grensesnittene sveises automatisk. Elektrodene presser skjøten sammen, og strømmen flyter gjennom stålet og genererer motstandsvarme som smelter komponentene til et fullstendig fast stoff.
– Under sveiseprosessen produseres det «vakre jerngnister». Etter ca. 15 minutter slukker gnistene og kjettingsveisingen er fullført.
2. Horisontal installasjon
- Plasser den produserte horisontale stangen i midten av ankerkjettingen, start pressfittingsutstyret for å påføre trykk, og dyp inn den horisontale stangen i ankerkjettingen.
- Den horisontale stangen er godt festet til ankerkjettingkroppen gjennom sveising, noe som sikrer nøyaktigheten av den totale størrelsen og stabiliteten til formen på ankerkjettingen.